Guida all'implementazione
I 5 perché.
I 5 perché sono il metodo di base per arrivare alla causa radice: parti da un problema verificato, chiedi perché è successo, verifica la risposta sul processo e ripeti finché non arrivi a una causa che il sistema di gestione può davvero correggere. Cinque è un'indicazione, non una regola. Se la tua catena finisce sull'errore dell'operatore o su un pezzo rotto, ti sei fermato troppo presto: la vera causa radice di solito è uno standard che manca, un controllo senza responsabile o una formazione saltata.
Che cosa sono i 5 perché
I 5 perché sono il metodo strutturato più semplice per arrivare alla causa radice in tutta la cassetta degli attrezzi lean. Parti da un problema descritto con precisione, chiedi perché è successo, verifichi la risposta sul processo, poi chiedi di nuovo perché su quella risposta, e ripeti finché la catena non arriva a una causa che il sistema di gestione può davvero correggere. Servono un gruppo piccolo e meno di un'ora, niente software e niente statistica: è il punto in cui la capacità di problem solving di quasi ogni stabilimento comincia, oppure smette in silenzio di crescere.
Cinque è un'indicazione, non una regola. In Toyota si è visto che di solito servono circa cinque passaggi per andare da un sintomo a una debolezza del sistema di gestione, ma ad alcune catene ne bastano tre e ad altre ne servono sette. Quello che conta è la regola di arresto: una catena finita si ferma su qualcosa come uno standard che manca, un controllo senza responsabile o una formazione saltata, perché è il livello a cui una contromisura impedisce la ricorrenza. Una catena che si ferma sull'errore dell'operatore o su un pezzo rotto ha descritto l'evento, non l'ha spiegato.
Nota sul perimetro: i 5 perché sono il gradino di ingresso della scala del problem solving, tarati sulle deviazioni che una squadra riesce ad analizzare in giornata. I problemi cronici che meritano settimane di studio stanno in un A3, quelli che devono impedire formalmente la ricorrenza in un ciclo RCCA, e i difetti arrivati al cliente in un report 8D. Questa pagina parla dello strumento di tutti i giorni; quelle guide parlano dei macchinari pesanti, e tutte usano catene di 5 perché dentro i loro passi di analisi.
Dove si collocano i 5 perché nella roadmap di trasformazione
Nella roadmap di implementazione di TeamGuru, i 5 perché sono la porta d'ingresso della pratica problem solving strutturato, nella fase di gestione quotidiana. A nutrirli è il Daily Management: la cascata delle riunioni Tier fa emergere le deviazioni ogni mattina e assegna l'analisi, e le contromisure che le catene producono finiscono nel lavoro standardizzato, dove le routine dei leader le tengono sotto controllo. Senza quel flusso quotidiano di deviazioni ben descritte, i 5 perché non hanno niente di reale su cui lavorare; senza i 5 perché, il sistema quotidiano continua a individuare per sempre gli stessi problemi.
- Prima Daily Management
- Sei qui Problem solving strutturato
- In parallelo Leader Standard Work
- Dopo Kaizen
Quando i 5 perché non bastano
I 5 perché si sono guadagnati la loro popolarità essendo veloci, e per lo stesso motivo vengono usati male. Sono fatti per i problemi con un percorso causale dominante, che una squadra piccola riesce a verificare in giornata. Sali di gradino quando:
- Più cause che interagiscono. Quando lo stato della macchina, la variabilità del materiale e il metodo potrebbero contribuire tutti, una catena sola li intreccia in un racconto. Mappa prima le candidate con un Ishikawa, poi porta i 5 perché sulla più forte, o sulle due più forti.
- Il problema è cronico ed è sopravvissuto alle correzioni precedenti. Se la stessa deviazione ha già ricevuto due contromisure ed è tornata, lo strumento veloce ha avuto la sua occasione. Passa al rigore di un A3 o di un RCCA completo, con una vera raccolta dati.
- Il difetto è arrivato al cliente. Un difetto sfuggito richiede due catene, perché si è prodotto e perché non è stato intercettato, più il contenimento e una chiusura formale. Quello è un report 8D, non una riunione alla macchina.
- Qualcuno si è fatto male, o c'è mancato poco. Gli eventi gravi per la sicurezza richiedono un'indagine formale secondo il loro standard. I 5 perché possono alimentare quell'indagine, ma non devono mai essere tutta l'analisi.
Come si fanno bene
Dei 5 perché fatti bene richiedono da 30 a 45 minuti, tre o quattro persone, e si fanno dove il problema è successo. Niente, nella sequenza, è difficile; tutto, nella sequenza, è facile da saltare, ed è per questo che le catene brutte sono brutte quasi sempre negli stessi pochi modi.
Parti entro 24 ore, sul processo
Le evidenze evaporano in fretta: i pezzi finiscono a scarto, i log si sovrascrivono, i ricordi si arrotondano. L'innesco di solito è la riunione Tier del mattino, che assegna i 5 perché e si aspetta il risultato il giorno dopo. L'analisi non si fa mai dentro la riunione: si fa alla macchina.
Porta le persone che c'erano
L'operatore che ha visto, il team leader e il manutentore se c'è di mezzo un'attrezzatura. Tre o quattro persone per 30-45 minuti. Chi non c'era e non si porterà a casa nessuna contromisura è pubblico, e il pubblico trasforma l'analisi in spettacolo.
Scrivi una descrizione del problema con i numeri
Cosa, dove, quando, quanto. «La macchina M-14 si è fermata alle 10:20, 34 minuti persi, 17 pezzi sotto takt» batte «problemi di macchina sulla linea 2». Una descrizione vaga garantisce una catena vaga, perché nessuno può verificare un perché contro un sintomo che non è mai stato inchiodato.
Percorri la catena, un perché verificato alla volta
Chiedi perché, poi vai a guardare prima di scrivere la risposta: apri la macchina, tira fuori il log, osserva l'operazione. Le cinque regole qui sotto sono la disciplina. Metti in conto di uscire almeno una volta per andare a controllare qualcosa: un'analisi che non si muove mai da dove è partita sta probabilmente tirando a indovinare.
Metti la contromisura sulla causa di sistema
La contromisura punta all'ultimo perché verificato, ha un responsabile e una data, e cambia qualcosa di controllabile: uno standard, un giro, un dispositivo, un controllo. Se la contromisura proposta è «formiamo di nuovo l'operatore» e nient'altro, prendilo come segnale che la catena si è fermata su una persona invece che sul sistema intorno a lei.
Metti a calendario la verifica di efficacia
Da due a sei settimane dopo, qualcuno con un nome guarda i dati, non le opinioni: la deviazione si è ripresentata, la misura si è mossa. Un'analisi chiusa senza una verifica datata è una speranza con la carta intestata. Se la verifica non passa, la catena si riapre senza vergogna: una prima catena sbagliata è normale.
Le cinque regole del metodo
Sono queste regole a fare tutta la differenza tra un'analisi delle cause radice e una conversazione che finisce in una frase plausibile. Stampale e mettile accanto al modulo.
-
Verifica ogni risposta prima di chiedere il perché successivo
Evidenza vuol dire qualcosa che puoi tenere in mano, leggere o osservare sul processo: il fusibile bruciato, il log dell'azionamento, il serbatoio vuoto. Una risposta accettata annuendo è una supposizione, e ogni perché costruito sopra si porta dietro la supposizione.
-
Segui un solo percorso causale alla volta
Se un perché ha due risposte verificate, sdoppia la catena e percorri i due rami separatamente. Intrecciare cause parallele in un'unica riga produce una storia che si legge bene e non ripara niente.
-
Chiedi perché il processo l'ha permesso, non chi è stato
I nomi chiudono le catene. Le domande sul processo le tengono in movimento: non «perché ha saltato il controllo», ma «che cosa ha reso possibile, e comodo, saltare quel controllo».
-
Fermati quando arrivi a una causa di sistema su cui puoi intervenire
Uno standard che manca, un controllo senza responsabile, una formazione saltata, un layout impossibile. È il livello a cui una contromisura impedisce la ricorrenza. Fermarsi prima ripara un sintomo; scavare oltre di solito produce filosofia.
-
Rileggi la catena al contrario con «quindi»
Leggi dalla causa radice su fino al problema, mettendo «quindi» tra un passo e l'altro. Ogni frase deve reggersi da sola. Il primo «quindi» che non difenderesti ad alta voce è l'anello debole.
Guarda che cosa non c'è nella sequenza: un proiettore, una discussione sul modulo, una votazione. Una causa radice non è la risposta che la maggior parte dei presenti preferisce. È la risposta che sopravvive alle evidenze.
Esempio: lo stesso fermo, due catene
L'evento è illustrativo ma realistico, ambientato nella stessa azienda di componentistica da 450 persone che ricorre in tutta la roadmap di trasformazione: 456 pezzi al giorno, due turni, un takt di 118 secondi. Alle 10:20 la macchina M-14 si ferma a metà turno; quando riparte, la linea ha perso 34 minuti, circa 17 pezzi rispetto al takt. Due squadre analizzano lo stesso fermo. Una scrive una richiesta di investimento. L'altra ripara il sistema di gestione.
| Passo | La catena cattiva | La catena buona |
|---|---|---|
| Perché 1 | È saltato il fusibile. | Il fusibile è saltato per sovraccarico. Verificato: il fusibile bruciato è in mano all'elettricista e il log dell'azionamento mostra la corrente che sale per 40 minuti prima del fermo. |
| Perché 2 | Il circuito era sovraccarico. | Il cuscinetto del mandrino si era grippato e mandava il motore in sovraccarico. Verificato: il cuscinetto non gira più a mano ed è scolorito dal calore. |
| Perché 3 | La macchina è vecchia. | Al cuscinetto non arrivava abbastanza lubrificante. Verificato: il serbatoio era quasi vuoto e l'ultima firma sulla scheda di lubrificazione risale a tre settimane fa. |
| Perché 4 | Il quarto perché non è mai stato chiesto. «Vecchia» è una caratteristica, non una causa, e la catena è morta lì. | Il piano di lubrificazione esiste, ma non fa parte del lavoro standardizzato di nessuno. Verificato: il piano è appeso in ufficio manutenzione. Nessun giro, nessun responsabile con nome e cognome, nessun controllo che venga fatto. |
| Contromisura | Chiedere una macchina nuova. La richiesta di investimento aspetta mesi, la linea continua a fermarsi e tutte le macchine gemelle continuano a girare con lo stesso piano abbandonato. | Lubrificazione aggiunta al lavoro standardizzato dell'operatore, con controllo visivo del livello; l'audit settimanale del leader standard work verifica che venga fatta. Verifica di efficacia tra quattro settimane: temperature dei cuscinetti e corrente di azionamento su M-14 e sulle sue due macchine gemelle. |
Le due catene partono dalla stessa descrizione del problema, verificata: M-14 ferma alle 10:20, 34 minuti persi, 17 pezzi sotto takt. La catena buona è arrivata a una causa di sistema correggibile in quattro perché; cinque è un'indicazione, non una quota.
Dove la catena cattiva ha sbagliato
- Il perché 2 non è mai stato verificato. «Sovraccarico» è stato dedotto dalla taratura del fusibile: nessuno ha aperto la macchina, così il cuscinetto grippato è rimasto invisibile e la catena è scivolata sull'età della macchina.
- Il perché 3 risponde a un'altra domanda. «Vecchia» descrive la macchina, non spiega perché questo cuscinetto si è grippato questa settimana. Quando una risposta è una caratteristica invece di un evento, la catena ha lasciato il percorso causale.
- La contromisura compra una macchina nuova e lascia in piedi il sistema che ha affamato questa. La macchina nuova eredita lo stesso piano di lubrificazione senza responsabile e si rompe allo stesso modo, più tardi e costando di più.
Adesso fai la prova all'indietro sulla catena buona: il piano sta fuori dal lavoro standardizzato, quindi la lubrificazione è saltata, quindi il cuscinetto ha girato a secco e si è grippato, quindi il motore è andato in sovraccarico e ha fatto saltare il fusibile, quindi la macchina si è fermata. Ogni «quindi» regge. Prova la stessa cosa sulla catena cattiva e cade subito: «la macchina è vecchia, quindi il circuito si è sovraccaricato» non è una frase che qualcuno difenderebbe ad alta voce.
Guarda dove atterra la contromisura buona: in due documenti che hanno già un responsabile. Il lavoro standardizzato dell'operatore guadagna un passo di lubrificazione con controllo visivo del livello, e l'audit settimanale del leader standard work verifica che continui a succedere. Non è stato inventato niente di nuovo. Il sistema ha assorbito la lezione, che è esattamente a cosa serve il quinto perché.
La trappola dell'errore umano
Verso il terzo perché, quasi tutte le catene incontrano una persona: l'operatore ha saltato il controllo, la manutenzione ha saltato il giro, il pianificatore ha inserito il numero sbagliato. È il bivio più importante del metodo. Dare la colpa alla persona è sempre possibile e non basta mai. Possibile, perché in stabilimento non c'è processo che non passi per un essere umano, quindi qualsiasi catena può finire con un nome, se vuoi farla finire. Insufficiente, perché la stessa debolezza recluterà il prossimo essere umano: un controllo che vive solo nella memoria di qualcuno verrà saltato di nuovo, nel momento peggiore, dalla persona più coscienziosa del turno.
La domanda che tiene viva la catena è: che cosa ha reso possibile l'errore, e che cosa lo ha reso comodo? Un giro di lubrificazione senza responsabile e senza controllo non ha bisogno che qualcuno sia distratto per fallire: gli basta il tempo. Chiedere perché il processo ha permesso l'errore non è gentilezza verso l'operatore. È precisione su dove abita davvero la ricorrenza.
C'è anche una conseguenza di sistema. Uno stabilimento in cui le catene di 5 perché finiscono con dei nomi diventa uno stabilimento in cui pochissimi problemi vengono segnalati, e il sistema di gestione quotidiana perde in silenzio la sua materia prima. Punire il terzo perché compra silenzio già al primo.
Come falliscono i 5 perché
I 5 perché falliscono in silenzio, e quasi sempre in uno di quattro modi. Ognuno ha una contromisura che funziona meglio come regola fissa che come correzione una tantum.
Archeologia in sala riunioni
L'analisi si fa tre giorni dopo, in sala riunioni, a memoria. I pezzi non ci sono più, i log si sono sovrascritti e la catena è costruita su quello che le persone riescono a difendere, non su quello che è successo. La contromisura è una regola fissa, non un promemoria: entro 24 ore, sul processo, oppure niente.
La risposta già decisa
Qualcuno vuole una macchina nuova, un buffer più grande o il suo giocattolo preferito, e la catena viene costruita all'indietro per arrivare lì. Il segnale è una catena in cui nessun passo porta evidenze, perché le evidenze farebbero resistenza. Cura: un'evidenza per ogni perché, e qualcuno esterno al reparto che rilegge la catena al contrario prima che la contromisura venga approvata.
Cinque perché paralleli in un'unica catena
Ogni perché riceve due o tre risposte e la catena diventa un albero disegnato come una riga. L'analisi sembra approfondita e non dimostra niente. Sdoppia in modo esplicito quando un perché ha due risposte verificate, oppure mappa prima le candidate con un Ishikawa e scava il ramo più forte.
Formazione per default
Ogni catena finisce con «formiamo di nuovo l'operatore», perché è economico da scrivere e non obbliga nessuno a cambiare un processo. È la trappola dell'errore umano travestita da contromisura. Se la formazione è sempre la risposta, le cause non sono mai state verificate: chiediti contro che cosa dovrebbe competere quella formazione, e sistema quello.
Cosa succede dopo
Una catena verificata risolve un problema. L'effetto sul sistema arriva da quello che succede alle catene dopo. Le contromisure cambiano gli standard, oppure erano teatro. I problemi che tornano dopo una contromisura salgono a un RCCA completo, con contenimento, azione correttiva verificata e una verifica di efficacia formale. E quando il quarto o il quinto perché continua a trovare la stessa routine mancante in catene diverse, non è un caso. È il prossimo tema di miglioramento, annunciato dai dati.
La contabilità è il punto in cui le buone intenzioni fanno acqua: le catene sulle lavagne vengono cancellate, le foto finiscono sepolte nelle chat, le contromisure perdono il responsabile e la verifica a quattro settimane non arriva mai perché non era stata messa a calendario. È qui che TeamGuru si innesta sulla pratica: il caso d'uso analisi delle cause radice tiene la descrizione del problema, la catena, le sue evidenze e le contromisure con i loro responsabili in un unico record, con la verifica di efficacia messa a calendario invece che ricordata a memoria.
Nella roadmap il problem solving strutturato corre accanto al leader standard work e alimenta il kaizen: la stessa disciplina di verificare la causa, cambiare lo standard e controllare che abbia tenuto, puntata sulle opportunità invece che sulle deviazioni. Una squadra capace di fare dei 5 perché onesti ha già imparato la metà difficile di entrambi.
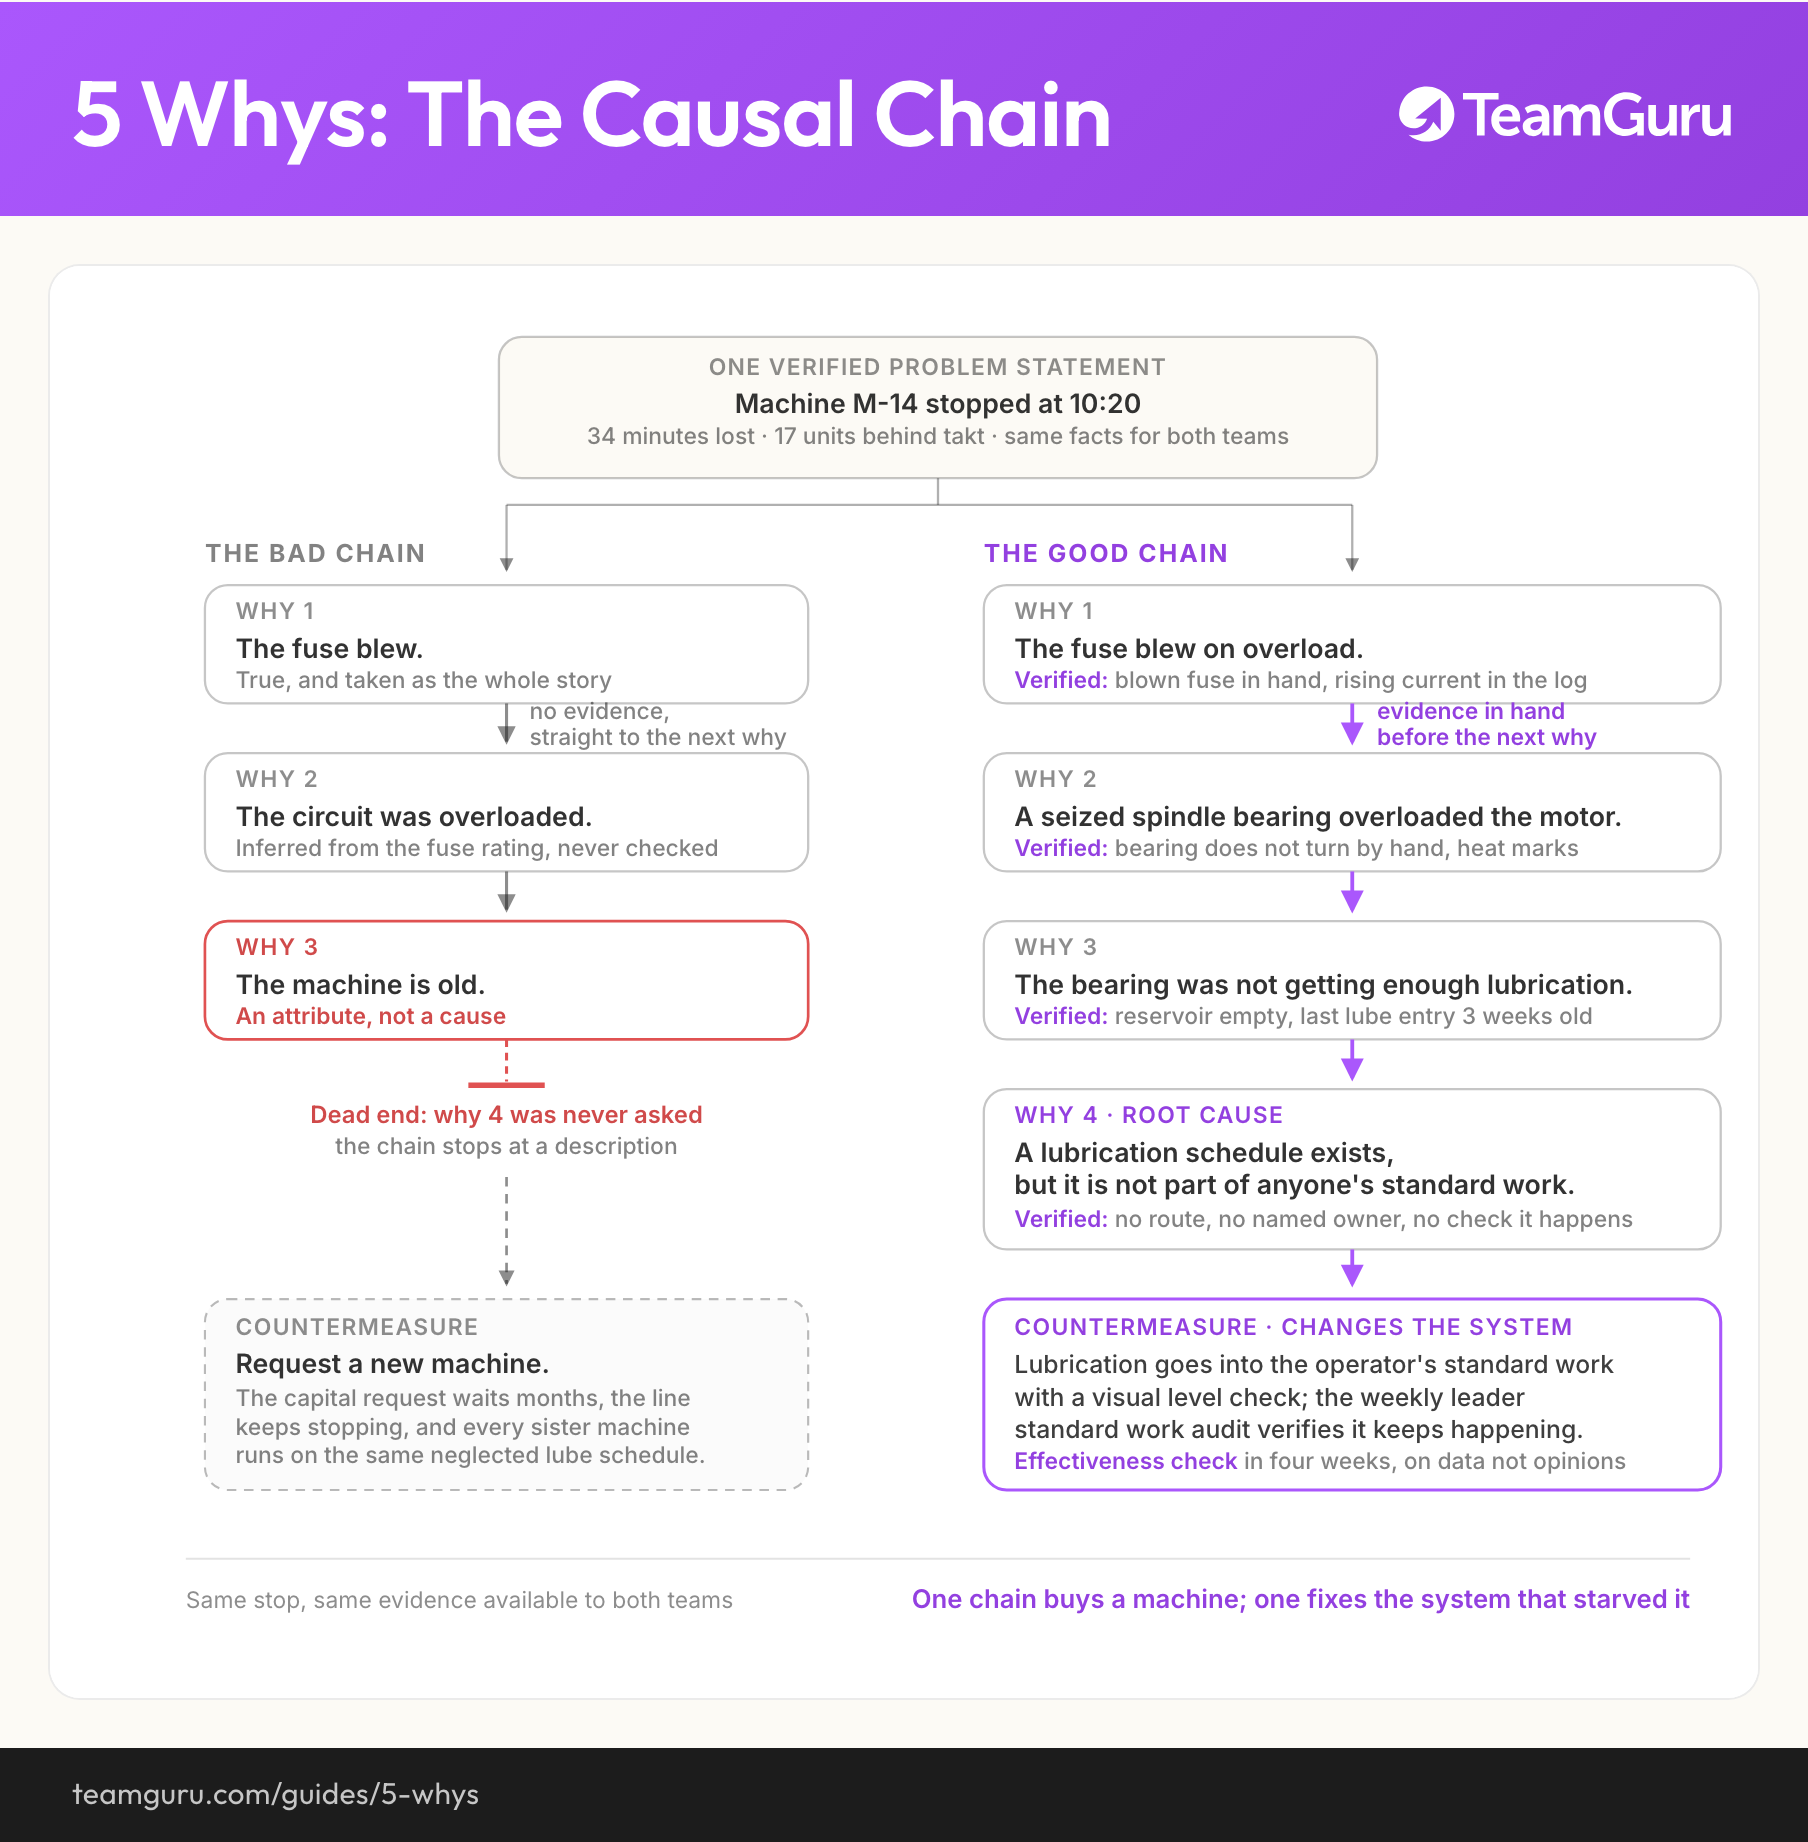
Portalo con te
Il diagramma di questa guida come immagine, da riutilizzare liberamente nella formazione interna e nei workshop.
Scarica il PNGDomande frequenti
Perché cinque perché e non tre o sette?
Chi ha inventato il metodo dei 5 perché?
Un problema può avere più di una causa radice?
Che differenza c'è tra i 5 perché e un Ishikawa?
In che momento della giornata si fanno i 5 perché?
Come si documentano i 5 perché?
Come funziona in TeamGuru