Skip to content
Switch to English Přepnout do češtiny Auf Deutsch wechseln Passer au Français Passa all'Italiano Przełącz na Polski Mudar para Português Prepnúť na Slovenčinu
Gestión de la calidad

Deje de apagar fuegos,
comience a prevenirlos.

Detecte problemas pronto, encuentre las causas, resuélvalos de forma definitiva. Un sistema para todo el ciclo de calidad.

La confianza de equipos de operaciones en todo el mundo

  • Grace
  • Xylem
  • Resideo
  • Aptiv
  • Moog
  • Honeywell

15 000+usuarios activos 59países 190.000+problemas resueltos

Qué hay detrás de la gestión de la calidad

1. Alertas de calidad

Detecte el problema antes de que se extienda

Las alertas inmediatas notifican a las personas correctas y las acciones correctivas se inician de inmediato.
Film PE en vez de PP en la Línea 4 Iniciar RCCA Iniciar 8D Abierta Cerrada
Núm. doc. QA-0015
Defecto Material incorrecto
Gravedad Alta
Responsable Carmen García
Piezas defectuosas 500
Costo (COPQ) 18 400 €
Cliente Norvik Automotive
Descripción del problema
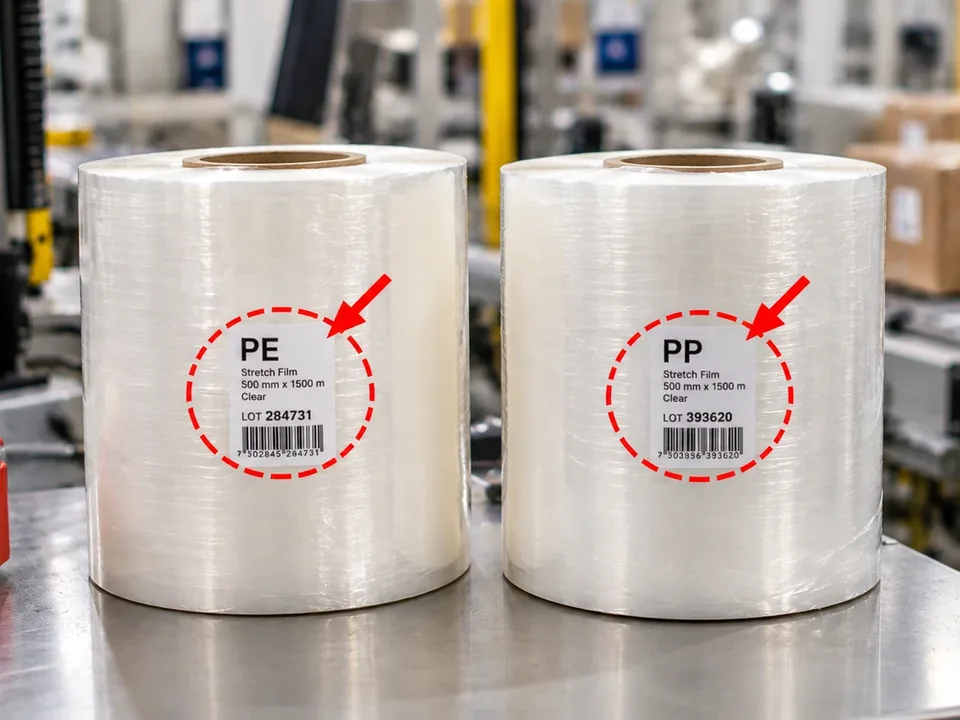
En la Línea 4 entró film PE en lugar de PP. Las bobinas se ven iguales, solo cambia la etiqueta.
Bloqueo de stock
Bloquear lotes PK-4417, PK-4418. Cuarentena B3. No enviar bajo desviación.
Acciones en campo
Revisar al 100 % el stock en Norvik y reponer del stock de seguridad.
A quién informar
CG C. García
JR J. Rodríguez
ML M. López
Enviar notificación Notificación enviada
Acciones correctivas y preventivas 0 de 31 de 32 de 33 de 3
Bloquear los lotes PK-4417 y PK-4418 8/9 CG Revisar al 100 % el stock del cliente 9/9 JR Escanear la bobina en cada cambio 12/9 ML
Registrar
Contener
Avisar
Resolver

2. Causa raíz

Descubra por qué ocurrió

Los diagramas Fishbone y 5-Why guían a su equipo hasta la raíz del problema.

Análisis de causa raíz: Material de embalaje incorrecto Abierto Cerrado
Núm. doc. RCCA-0042
Fuente QA-0015
Prioridad Alta
Responsable C. García
Fecha límite 18/06/2025
Producto Film laminado PP
Descripción del problema
Film PE utilizado en lugar de laminado PP en la Línea 4. 500 unidades afectadas en los lotes PK-4417 y PK-4418.
Diagrama Ishikawa
Problema Persona Método Material Medición Máquina Entorno Sin verificación Etiquetas sin revisar Bobinas idénticas Sin prueba en línea Acepta ambas bobinas
Análisis 5 ¿Por qué?
1
¿Film PE en lugar de PP? Bobina incorrecta en el cambio de formato.
2
¿Bobina incorrecta? Las bobinas PE y PP son visualmente idénticas.
3
¿Idénticas? No existe estándar de codificación por colores.
4
¿Sin código? La inspección omite verificaciones visuales.
5
¿Sin verificación visual? El proveedor no diferencia los tipos visualmente.
Causa raíz
La especificación del proveedor carece de reglas de diferenciación visual para films de grado similar. Ninguna etapa de inspección compensa esta brecha.
Acción correctiva
Reemplazar bobinas PE por laminado PP. Bloquear lotes PK-4417 y PK-4418.
Acción preventiva
Etiquetas de bobinas con código de color del proveedor. Escaneo de código de barras obligatorio en cada cambio de formato en todas las líneas.
Identificar
Analizar
Corregir
Prevenir

3. Informes 8D

Demuestre que el problema no volverá

El proceso 8D guiado genera automáticamente evidencias para clientes y grupos de interés.

8D: film PE en vez de PP en la Línea 4 Exportar PDF Abierto Cerrado
Núm. doc. 8D-0092
Origen QA-0015
Gravedad Alta
Líder Carmen García
Fecha límite 6/10/2026
Cliente Norvik Automotive
1D Equipo
C. García (Calidad), J. Rodríguez (Producción), M. López (Mantenimiento), A. Torres (Logística)
2D Problema
500 piezas llegaron a Norvik con film PE en lugar de PP. Lotes PK-4417, PK-4418.
3D Contención
Lotes bloqueados, stock de Norvik revisado pieza a pieza, reposición enviada. Eficacia: 100 %.
4D Causa raíz
5-Why: las bobinas PE y PP se ven iguales y nadie verifica el film al cambiarlas.
5D Acción correctiva permanente
Escanear el código de barras del film es obligatorio en cada cambio de bobina.
6D Validación
30 días en las Líneas 3–6 sin una sola confusión. Instrucción de trabajo actualizada.
7D Prevención de recurrencia
PFMEA y plan de control actualizados. El proveedor identifica las bobinas por color.
8D Reconocimiento
Agradecimiento al equipo en la reunión de planta. Escaneo implantado en todas las líneas de embalaje.
Las 8 disciplinas, aprobadas. PDF enviado a Norvik.
1D–2D
3D–4D
5D–6D
7D–8D

4. Documentos

Nuevos aprendizajes directos a la SOP

Aprendizajes frescos directamente en las SOP. Versionado, aprobación y distribución automática.

Procedimiento: Cualificación de proveedores Aprobado Borrador
Núm. doc.DOC-0042
ResponsableJ. García
TipoProcedimiento
Versión3
1. Alcance
Este procedimiento define los requisitos para cualificar nuevos proveedores y recualificar los existentes. Incluye evaluación inicial, listas de verificación de auditoría in situ y seguimiento RCCA para no conformidades.
2. Evaluación inicial
Evaluar la capacidad del proveedor usando la lista de verificación de cualificación estándar. Puntuar cada categoría (sistema de calidad, capacidad, entrega). Puntuación mínima aprobatoria: 75 %.
3. Auditoría in situ
Realizar auditoría de instalaciones usando el Formulario AUD-12. Verificar controles de proceso, sistemas de medición y trazabilidad de materiales. Documentar hallazgos y asignar acciones correctivas.
4. Acciones correctivas
Las no conformidades encontradas durante la cualificación requieren RCCA formal. Los proveedores deben presentar análisis de causa raíz y plan de acción correctiva en 10 días hábiles.
Aprobación
JG J. García
Pendiente
RR R. Rodríguez
Pendiente
Empleados informados
Nombre Estado
SM S. Martínez
Enviado Leído
JL J. López
Enviado Leído
LM L. Martínez
Enviado Leído
KS K. Sánchez
Enviado Leído
DH D. Herrera
Enviado Leído
Crear
Aprobar
Distribuir
Confirmar

5. Checklists y auditorías

Incorpore el conocimiento al proceso

Cada turno funciona igual. Las desviaciones generan automáticamente acciones correctivas.

Lista de verificación: Cualificación de nuevo proveedor En curso Completado
Núm. doc. CH-0087
Tipo Cualificación de proveedor
Ubicación Planta Barcelona
Responsable S. García
Aprobador P. Rodríguez
Creado 25/06/2025
Acciones 0 de 7 2 de 7 4 de 7 6 de 7 7 de 7
Acción Responsable Fecha límite
Definir requisitos de calidad S. García 1/7 SG
Revisar informe de capacidad del proveedor P. Rodríguez 4/7 PR
Aprobar plan de control J. López 8/7 JL
Inspección de primera pieza (FAI) L. Martínez 11/7 LM
Validación del proceso (PPAP) S. García 18/7 SG
Actualizar SOP de inspección entrante J. López 22/7 JL
Liberar a producción P. Rodríguez 25/7 PR
Todas las acciones completadas. Proveedor cualificado para producción.
Definir
Aprobar
Validar
Liberar

6. KPI de calidad

Controle los KPI y asegure los resultados

Alertas, CAPA y auditorías en una sola vista. Detecte desviaciones antes de que escalen.

Panel KPI: Rendimiento de calidad Este mes ‹ ›
Planta Rendimiento %PPMChatarra miles €COPQ miles €Reclamaciones
Barcelona 98,0 ↑ 232 ↑ 85 ↓ 142 ↓ 3 →
Madrid 98,0 ↑ 220 ↑ 100 ↑ 168 ↑ 1 ↓
Valencia 97,8 → 168 ↑ 103 ↑ 195 ↑ 4 ↑
Sevilla 96,7 ↓ 220 ↑ 100 ↑ 156 → 2 ↓
Bilbao 98,0 ↑ 0 ↑ 92 ↓ 210 ↓ 5 ↑
Mejor rendimiento
Barcelona · 98,0 %
PPM más bajo
Bilbao · 0
COPQ más bajo
Barcelona · 142 miles €
Mayor alerta
Bilbao · 5
Perspectivas IA Últimos 3 meses
Costes de chatarra en Bilbao se disparan
La chatarra en Bilbao bajó a 92 miles €, pero muestra alta volatilidad. El incidente de material de embalaje en Línea 4 aportó 18 miles € en Q4. Supervisar controles de cambio.
Rendimiento en Sevilla en descenso
El rendimiento cayó de 97,5 % a 96,7 % en 3 meses. El patrón correlaciona con cambio de proveedor de lámina PP. Se recomienda auditoría.
Madrid mejora de forma constante
Las 4 métricas en tendencia ascendente. La nueva verificación de código de barras en cambios (8D-0092) eliminó confusiones de material.
RCCA creado para KPI por debajo del objetivo 4 acciones
Bilbao · ChatarraBilbao · COPQBilbao · ReclamacionesValencia · Reclamaciones
Seguimiento
Analizar
Comprender
Actuar

Cómo los equipos de calidad utilizan TeamGuru

Colin describe cómo su equipo pasó de apagar fuegos a la prevención.

Del apagado de fuegos a la prevención

Vea cómo los equipos de calidad resuelven problemas más rápido.

Preguntas frecuentes

¿Con qué rapidez se puede arrancar con gestión de calidad?
Las alertas de calidad y los flujos de trabajo RCCA pueden estar activos en menos de 2 semanas. La configuración completa de 8D y checklists suele llevar 3-4 semanas con el apoyo de nuestro equipo.
¿Admite TeamGuru IATF 16949 e ISO 9001?
Sí. TeamGuru está diseñado para entornos regulados. Los clientes lo usan para gestionar documentación de auditorías, acciones correctivas y checklists de cumplimiento.
¿Se puede usar TeamGuru en paralelo a un QMS existente?
Por supuesto. Muchos equipos comienzan añadiendo alertas de calidad y RCCA a su sistema actual y consolidan gradualmente.
¿Cómo funciona el flujo de trabajo del informe 8D?
Cuando surge un problema de calidad, TeamGuru guía a su equipo por las 8 disciplinas. Desde la formación del equipo hasta la verificación de la causa raíz, con plazos y responsabilidades en cada paso.
¿Cómo podemos probar TeamGuru antes de implantarlo?
Ofrecemos una demo guiada con sus datos reales para que vea cómo la plataforma encaja en sus procesos de calidad. Reserve una demo y lo configuramos todo.